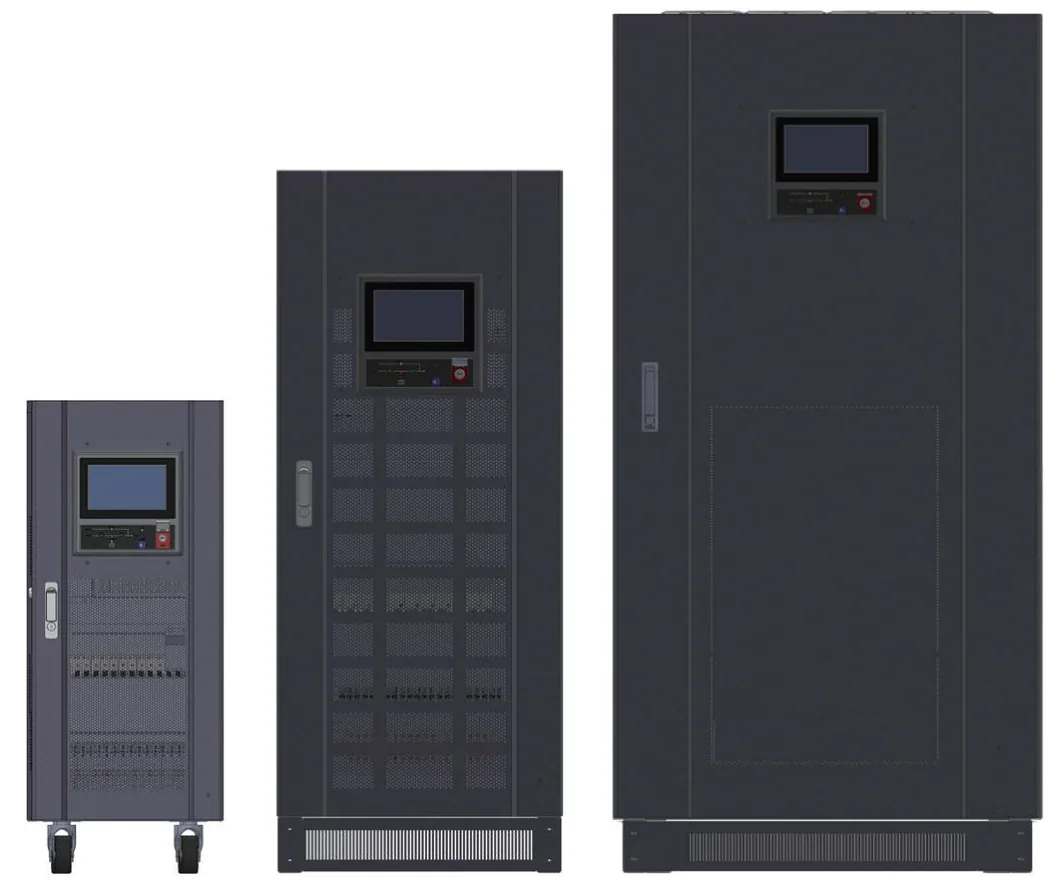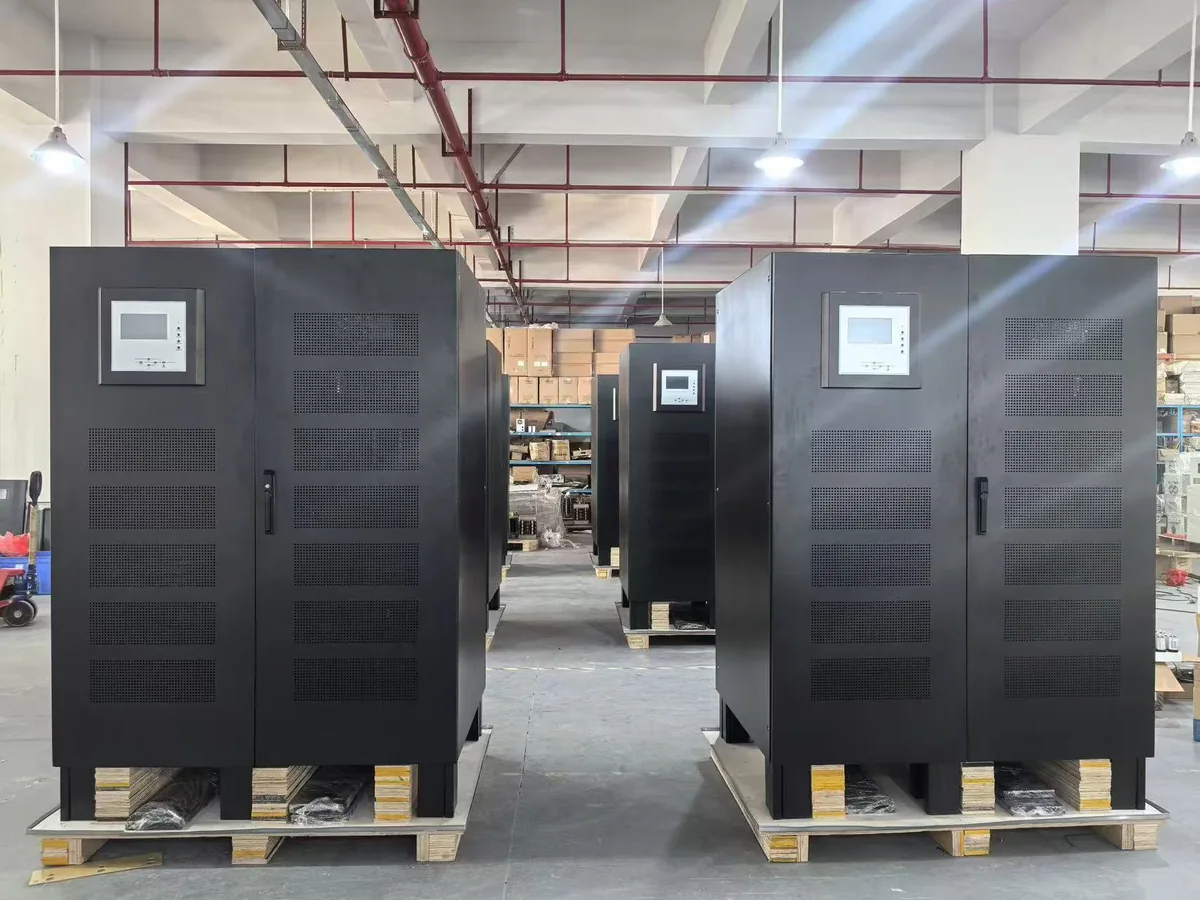
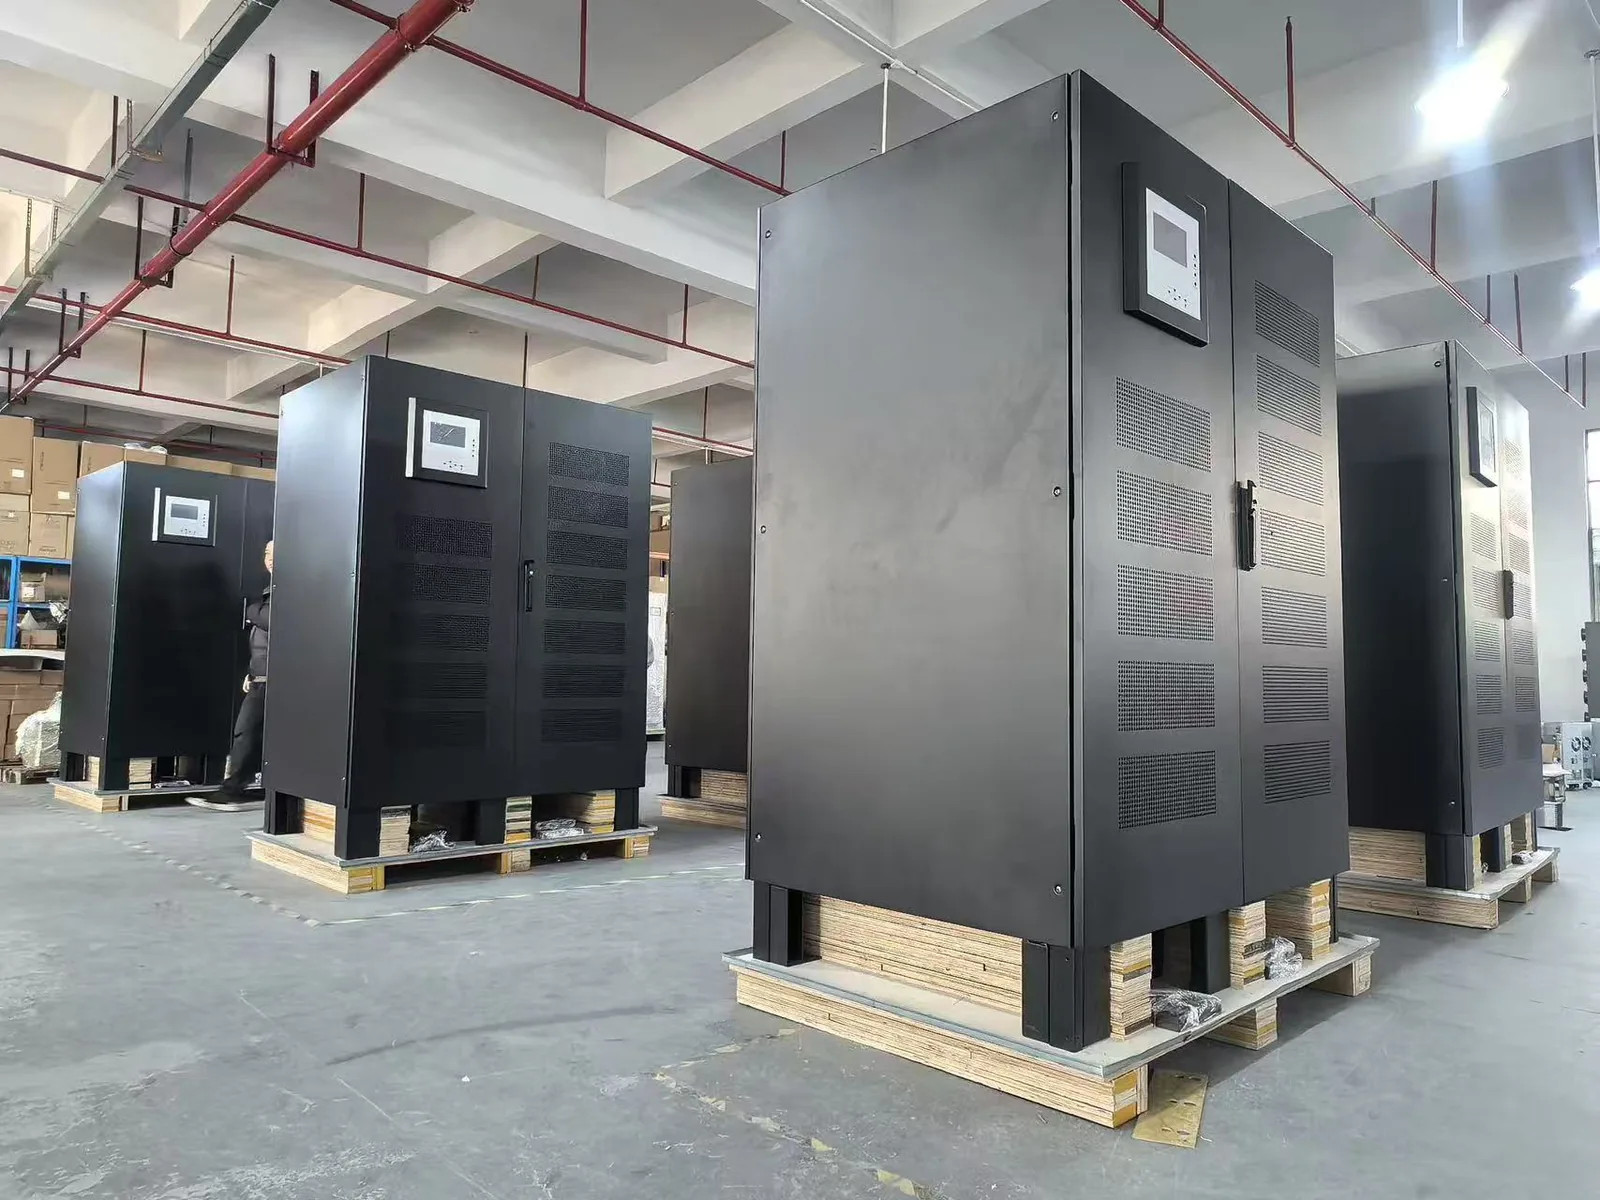
L’onduleur d’une usine se choisit dans la salle électrique, pas dans la baie informatique. La charge peut être un coffret d’automates (PLC), un DCS, une ligne de CNC ou un tableau de commande d’une station de traitement d’eau ; l’alimentation peut provenir d’un transformateur de capacité limitée, d’un groupe électrogène diesel ou d’un branchement partagé avec des postes de soudage. Autant de conditions qu’un onduleur commercial n’a jamais prises en compte dans sa conception.
Cet article explique les quatre spécifications clés qui distinguent un onduleur industriel d’un onduleur commercial, ainsi que les vérifications de mise en service qui permettent de détecter une erreur de dimensionnement avant qu’elle ne provoque un arrêt.
Pourquoi les charges industrielles ont-elles besoin d’un onduleur différent ?
Les charges industrielles tolèrent bien moins les imperfections de l’alimentation que les charges informatiques. Une alimentation de serveur dispose d’un temps de maintien et d’une impédance relativement stable ; en revanche, un moteur, un compresseur ou un poste de soudage peut appeler un courant d’appel très élevé au démarrage, injecter des harmoniques et provoquer une distorsion de tension. L’onduleur doit absorber l’échelon de charge sans transférer sur bypass ni déclencher en cas de surcharge.
L’environnement est également différent. La salle électrique peut être chaude et poussiéreuse, et se trouver loin des espaces informatiques climatisés. La protection du coffret, le mode de refroidissement et la salle de batteries doivent être définis selon les conditions du site, sans recopier la configuration par défaut du catalogue.
La troisième différence tient aux conséquences d’une panne. Si l’onduleur d’une salle serveurs tombe en panne, seuls quelques services peuvent être interrompus ; si un onduleur industriel tombe en panne, c’est toute une ligne de production, une usine d’eau ou un système de sécurité qui peut s’arrêter. La redondance et le bypass de maintenance font partie de la conception ; ils ne sont pas optionnels.
Qu’est-ce que le facteur de crête et pourquoi est-il important ?
Le facteur de crête est le rapport entre le courant de crête et le courant efficace (RMS). Une onde sinusoïdale linéaire a un facteur de crête d’environ 1.41. Une alimentation à découpage peut appeler un courant de crête de 2–3 fois son courant RMS. Un onduleur avec un facteur de crête de 3:1 peut fournir ce pic sans écrêter la sortie.
Si le facteur de crête de l’onduleur est plus faible, la tension de sortie peut se déformer ou l’onduleur peut se déclencher pour surcharge alors même que la charge RMS reste dans la plage nominale. Pour une charge industrielle mixte composée de PLC, de variateurs de fréquence et de commandes électroniques, il est recommandé de spécifier au moins 3:1.
| Type de charge | Facteur de crête typique | Exigence de l’onduleur |
|---|---|---|
| Chauffage résistif | 1.41 | Standard |
| Moteur (régime permanent) | 1.41–1.8 | 3:1 recommandé |
| Entrée de variateur de fréquence | 2.0–3.0 | 3:1 |
| Alimentation à découpage | 2.5–3.5 | 3:1 |
| Charge de soudage / arc | Très variable | Étude spécifique |
De quelle surcharge le démarrage d’un moteur a-t-il besoin ?
Un moteur à démarrage direct (DOL) peut appeler 5–7 fois son courant nominal pendant plusieurs secondes. Un onduleur dont la capacité de surcharge est de 150% pendant 1 minute peut supporter le démarrage d’un petit moteur, mais un moteur de puissance supérieure peut nécessiter un démarreur progressif ou un variateur de fréquence. L’étage onduleur n’est pas un démarreur moteur.
Ce qu’il faut vérifier, c’est la courbe de surcharge. Un onduleur industriel typique offre 110% pendant 60 minutes, 125% pendant 10 minutes et 150% pendant 1 minute, et se déclenche au-delà de 160–180%. Le courant et la durée du démarrage du moteur doivent rester dans cette courbe avec une marge.
| Surcharge | Durée | Usage typique |
|---|---|---|
| 110–125% | 10–60 min | Croissance normale de la charge |
| 125–150% | 1–10 min | Échelon de charge, démarrage de petit moteur |
| 150–180% | 30–60 s | Appel de courant bref |
| >180% | Déclenchement immédiat / transfert sur bypass | Protection contre les défauts |
La pratique courante en ingénierie consiste à laisser les moteurs sur le réseau général du bâtiment et à ne raccorder à l’onduleur que la partie commande. Le PLC, l’HMI, les capteurs et les communications continuent de fonctionner pendant la coupure, et les moteurs redémarrent selon une séquence contrôlée au retour du réseau. On réduit ainsi la capacité de l’onduleur et on évite le problème du courant de démarrage.
Comment faire face à un branchement faible ?
Un branchement faible subit des chutes de tension notables lorsqu’un moteur démarre ou lorsqu’un groupe électrogène reprend un bloc de charge. L’onduleur doit traverser cette chute sans passer sur batterie ; sinon, la batterie s’épuisera avant l’arrivée de la véritable coupure.
La plage de tension d’entrée est la spécification clé. Un onduleur industriel doté d’une plage de 165–280 VAC phase-neutre et de 285–485 VAC entre phases peut supporter des chutes profondes. Un onduleur commercial à plage plus étroite risque de transférer sur batterie et de la décharger.
L’ajout d’un stabilisateur servo en amont corrige également l’entrée, mais il ajoute un élément à entretenir et un temps de réponse. Sur les sites dont le branchement est particulièrement faible, il est courant d’associer un stabilisateur à un onduleur à entrée étendue.
| Condition d’entrée | Réponse de l’onduleur | Recommandation |
|---|---|---|
| 305–478 VAC entre phases | Fonctionnement normal | Onduleur en ligne standard |
| 285–304 VAC | L’onduleur à plage étendue reste sur le réseau | Châssis industriel |
| <285 VAC | Peut transférer sur batterie | Stabilisateur en amont ou groupe électrogène |
| Bloc de charge sur le groupe | Oscillation de fréquence et de tension | Entrée étendue + dimensionnement du groupe électrogène |
| Perte de phase | Transfert sur bypass ou déclenchement | Protection de phase et alarme |
Quel environnement d’installation l’onduleur nécessite-t-il ?
Le coffret industriel standard est IP21, avec ventilation forcée, et certains modèles peuvent fonctionner de 0 à 55 °C. IP21 ne protège que contre l’accès des doigts et les gouttes verticales ; il ne bloque ni les poussières fines ni les gaz corrosifs. Dans une usine poussiéreuse, il convient de définir avec l’intégrateur de tableaux l’installation d’un coffret avec filtres, pression positive ou un indice IP supérieur.
Dans une salle chaude, la durée de vie de la batterie est le facteur limitant. Une batterie VRLA à 35 °C perd sa durée de vie environ deux fois plus vite qu’à 25 °C. Il faut placer la batterie dans une salle plus fraîche ou utiliser un chargeur à compensation de température et un parc de batteries de plus grande capacité.
La salle de l’onduleur doit également disposer de couloirs de maintenance, d’entrées de câbles, d’une détection incendie et d’un itinéraire de transport. Un coffret d’onduleur de 200 kVA peut peser plusieurs tonnes avec la batterie ; avant l’arrivée de l’équipement, il faut vérifier la charge admissible au sol et la voie d’accès.
Comment mettre en service un onduleur industriel ?
La mise en service commence avant la mise sous tension. Il faut vérifier la tension d’entrée et l’ordre des phases, le dimensionnement du disjoncteur et des câbles, le raccordement de mise à la terre, la tension de la chaîne de batteries et la ventilation ; confirmer que le bypass de maintenance est interverrouillé et que la charge reste dans la plage nominale de l’onduleur.
Ensuite, l’onduleur est mis sous tension en mode bypass, la tension et la fréquence de sortie sont vérifiées, puis on bascule en mode onduleur et on réalise un essai de charge. Une panne du réseau est simulée pour vérifier le transfert sur batterie et les alarmes ; l’arrêt d’urgence et le transfert sur bypass sont testés. Enfin, les résultats sont consignés et la fiche de mise en service est remise.
| Étape de mise en service | Points à vérifier |
|---|---|
| Entrée | Tension, ordre des phases, disjoncteur, couple de serrage des câbles |
| Batterie | Tension de la chaîne, polarité, température, courant de charge |
| Sortie | Tension, fréquence, rotation des phases |
| Transfert | Réseau → batterie → réseau, alarmes et enregistrements |
| Bypass | Interverrouillage du bypass de maintenance et transfert |
| Essai de charge | Charge nominale, déclenchement pour surcharge, distorsion harmonique |
| Documentation | Plans as-built, registre des essais, réglages |
Liste de contrôle pour l’onduleur industriel
- Vérifier le facteur de crête et la courbe de surcharge au regard de la charge.
- Laisser les moteurs sur le réseau du bâtiment et protéger la partie commande avec l’onduleur.
- Choisir un onduleur à entrée étendue lorsque le branchement est faible.
- Adapter la protection du coffret et de la salle de batteries à l’environnement du site.
- Prévoir un bypass de maintenance pour toute charge qui ne peut pas s’arrêter.
- Mettre en service avec un essai de charge et une simulation de panne du réseau.
Un onduleur industriel n’est pas une version agrandie d’un onduleur de salle serveurs, mais un ensemble de spécifications différent. La différence apparaît au premier démarrage de moteur, à la première chute de tension profonde ou au premier jour de forte chaleur.